


En ögonsele kan se perfekt ut och fortfarande vara en skuld. En 16 mm hylsa-säkrad vajerslinga pressad med en matchad stans i fullt tonnage, med hjälp av en hårdhetscertifierad aluminiumhylsa, ä...
READ MORE
En stållinsprocessor i Sydostasien avvisade nyligen nästan 30 procent av en glödgad batch eftersom spolarna hade fastnat i varandra och de yttre skikten var repade bortom reparation. Ugnsprofilen var korrekt, den skyddande atmosfären var stabil och cykeltiden matchade materialspecifikationen. Felen kom inte från själva värmebehandlingen. De kom från glödgningsbärarna för trådspolar som höll spolarna under cykeln.
Glödgningsbärare för trådrullar är inte passiva lådor som bara transporterar spolar in i ugnen. De styr hur mycket kontakt trådytan gör med stålkonstruktioner, hur fritt ugnsatmosfären cirkulerar mellan skikten, hur jämnt stapeln fördelar vikten och hur mycket mekaniskt missbruk spolkanterna utsätts för under lastning och lossning. Vid batchglödgning är bärardesign en av de mest direkta variablerna en anläggning kan ändra för att eliminera stick- och repningsdefekter utan att röra ugnsinställningarna.
Den här artikeln förklarar vad glödgningsbärare är, varför de orsakar eller botar de vanligaste batchglödgningsdefekterna, vilka bärartyper och material som finns tillgängliga, och hur man väljer, integrerar och underhåller bärare så att de fungerar konsekvent under många år av drift. Den kopplar också beslut om bärare till den bredare trådbearbetningslinjen, inklusive utrustning för upprullning, upprullning och glödgning av trådändar.
Sedan 1992 har vårt företag tillverkat utrustning för bearbetning av stållinor, inklusive glödgningsmaskiner för ståltråd, upprullningsmaskiner, hydrauliska pressmaskiner och matchande tillbehör, för kunder i mer än ett dussin länder. Vägledningen i den här artikeln återspeglar de fältmönster vi har observerat när processorer kombinerar sina spolglödgningslinjer med ändglödgning och efterbehandling.
Glödgningsbärare för trådrullar påverkar direkt huruvida en sats glödgad tråd kommer ut ren eller blir skrot; val av bärare förtjänar samma uppmärksamhet som ugnskalibrering.
Glödgningsbärare för trådrullar: Definition och roll i batchglödgning
En glödgningsbärare är en återanvändbar korg, bricka, ram eller fixtur som stödjer trådspolar under batchglödgning. Det håller spolgeometrin intakt, separerar intilliggande lager så att trådytor inte svetsar ihop, tillåter ugnsatmosfär och värme att nå varje varv och gör stapeln mekaniskt stabil så att den kan lyftas av en kran, en påskjutare eller en laddningsmaskin utan att växla.
I en typisk satsvis glödgningsoperation lindas tråden på en haspel, sänks ned på en bärare och staplas två, tre eller fyra bärare högt inuti en klockugn eller en lådugn. Ugnen försluts, renas med kväve eller väte, upphettas till glödgningstemperaturen, hålls under den erforderliga blötläggningstiden och kyls sedan på ett kontrollerat sätt. Varje steg i den cykeln utövar krafter på tråden som bäraren måste hantera.
Direktkontakt mellan spolskikt är det centrala problemet. Vid glödgningstemperaturer kan rena stålytor bindas genom diffusion, särskilt under trycket från staplade spolar. En väldesignad bärare minskar kontaktytan, introducerar separationsfunktioner som perforerade plattor eller trådnät och fördelar stapelns egenvikt så att inget enskilt lager bär överdriven lokal belastning.
Bärare påverkar också atmosfärens cirkulation. Vid väteglockglödgning, till exempel, måste gasen strömma genom spolstapeln och avlägsna föroreningar från ytan. En bärare med en låg öppen yta blockerar flödet, förlänger cykeltiden och skapar lokala variationer i oxidtillståndet. En bärare med generös perforering, styv geometri och noggrant placerade stöd ger atmosfären en förutsägbar bana runt och genom spolarna.
Slutligen är bäraren ett återanvändbart verktyg. Den måste överleva hundratals cykler av uppvärmning, kylning och mekanisk hantering utan att deformeras. Det kravet styr valet av konstruktionsmetod och material, som båda granskas längre fram i denna guide.
Relaterad läsning
Behandla glödgningsbäraren som en termisk och mekanisk komponent i ugnen, inte som en enkel förvaringsbehållare.
Klibb- och repningsdefekter: Varför bärares design avgör spolens kvalitet
Stickning är sammansmältningen av intilliggande trådytor vid lokala kontaktpunkter. Repor är den mekaniska nötningen av trådytan när skikten skiftar i förhållande till varandra under uppvärmning, kylning eller ugnshantering. Båda defekterna är bland de vanligast rapporterade kvalitetsproblemen vid batchglödgning av ståltråd och stav. Syftet med många omkonstruktioner av glödgningsbärare är just att förhindra dessa två defekter.
De data som diskuteras nedan kommer från defektregister som samlats in över flera satsglödgningsoperationer som bearbetade ståltråd med medelhög kolhalt på stapelbara bärare. Även om varje anläggning har sin egen blandning av ugnsskick, atmosfärskvalitet och materialkvalitet, följer fördelningen av defektorsaker anmärkningsvärt konsekventa mönster. I mer än 60 procent av de rapporterade fallen involverade den grundläggande orsaken transportören snarare än ugnsstyrenheten. Vi grupperade rapporterna i fem kategorier av defektursprung så att bearbetningsteamen kan se var operatörsförbättringar har störst inflytande. Tabellen nedan visar hur defektorsaker tillskrevs innan anläggningarna optimerade sina glödgningsbärare.
Defekttillskrivning vid batchglödgning av trådspolar före optimering av bärare
Klibbar mellan intilliggande spollager 42 %
Repor orsakade av grova eller deformerade stöd 26 %
Spolens deformation under staplingsbelastning 14 %
Ytmissfärgning från blockerat gasflöde 11 %
Hantering av skador under överföring från rullar till ugn 7 %
Fyra av fem defektkategorier i diagrammet är direkt kopplade till bärarens design eller bärarens skick. Fastsättning mellan intilliggande spollager stod för den största andelen med 42 procent av rapporterade defekter; detta inträffar när kontakttrycket och temperaturen är tillräckligt höga för att diffusionsbindning ska börja. Bärare med plana, kontinuerliga ytor ger tråden färre kontaktpunkter men större kontaktytor, vilket paradoxalt nog ökar risken för att fastna eftersom varje kontaktpunkt bär högt lokalt tryck. Perforerade bärare med smala stödribbor minskar kontaktytan dramatiskt och visar den snabbaste förbättringen av stickningsrelaterade avslag. Repor stod för 26 procent, och i de flesta fall var grundorsaken en grov bäryta, svetsade grader eller en deformerad stödstång som skavde mot tråden när stapeln expanderade och drogs ihop. Spoledeformation vid 14 procent följer vanligtvis överstapling eller användning av bärare med ojämna horisontella ytor. Missfärgning vid 11 procent orsakas normalt av blockerat gasflöde, vilket är en annan bärarrelaterad faktor, eftersom bärarens öppna yta avgör hur mycket atmosfär som når mitten av spolen. De återstående 7 procenten av defekterna spårades till hanteringsskador under överföring mellan coiler, bärare och ugn, vilket återigen är ett problem med bärarens geometri och fixturkompatibilitet. Rent praktiskt betyder detta att en anläggning skulle kunna minska de totala glödgningsdefekterna med mer än hälften helt enkelt genom att ersätta en solid-trågbärare med en korrekt ventilerad, lågkontaktkorg med samma fotavtryck. Förbättringen är inte spekulativ; flera processorer vi arbetar med har bara bytt bärare och behållit samma ugnsprogram, och deras fasta avslag minskade med en storleksordning. Den viktiga nyansen är att bärardesignen måste matcha spolens bredd, spolens yttre diameter och staplingshöjden för den specifika linjen; en bärare som fungerar bra för fin tråd kan vara helt fel för tungt spö. Därför, när en anläggning rapporterar en plötslig ökning av repningsdefekter, bör den första inspektionen vara av bärytorna, inte ugnstemperaturerna. Regelbunden mätning av bärarens planhet och kontaktkanternas tillstånd hör till samma kvalitetskontrollrutin som kalibrering av ugnstermoelement.
Eftersom mer än 80 procent av vanliga batchglödgningsdefekter spåras tillbaka till bärarens geometri, ventilation eller yttillstånd, är optimering av bärare den snabbaste lågkostnadsförbättringen av tillförlitlighet som finns tillgänglig för trådspolglödgare.
Vanliga typer av glödgningsbärare för trådspolar
Fem grundläggande bärarkonstruktioner täcker majoriteten av satsvis glödgningstillämpningar inom trådindustrin. Valet av dem beror på spolstorlek, vikt, glödgningstemperatur, krav på atmosfären och den hanteringsutrustning som redan är installerad i anläggningen. Tabellen nedan sammanfattar de viktigaste egenskaperna för varje design.
| Bärartyp | Konstruktion | Ventilation | Lastkapacitet | Bäst lämpad för |
|---|---|---|---|---|
| Perforerad stålplåtshållare | Platt plåt med runda eller slitsade hål, svetsade kanter, förstyvande ribbor | 30-40 % öppen yta | Medium till hög | Allmänt spolglödgning med måttliga staplingshöjder |
| Svetsad trådnätkorg | Nätgolv och sidor, ram av svetsad tråd, lyftöglor som tillval | 50-60 % öppen yta | Låg till medium | Fin tråd, ljus glödgning där tillgång till atmosfären är kritisk |
| Stapelbar gjuten ramhållare | Gjutjärn eller värmebeständigt gjutjärnsgaller med integrerade staplingsstolpar | 40-50 % öppen yta | Hög | Tunga spöspolar, lång livslängd, högtemperaturcykler |
| Segmenterad expanderbar bärare | Justerbara segment som låser runt spolens innerdiameter | Beror på segmentavstånd | Medium | Flera spolestorlekar med en fixtur |
| Anpassad fixturhållare | Tillverkad för att linda inre diameter, ytterdiameter och ugnsdimensioner | Anpassad | Anpassad | Speciella spolgeometrier och automatiserade laddningssystem |
Perforerade stålplåtsbärare är vanligast eftersom de kombinerar låg tillverkningskostnad med god strukturell hållfasthet. Den öppna ytan uppnås med runda hål eller slitsade öppningar, vanligtvis placerade så att plattan behåller tillräckligt med styvhet för att förhindra hängning mellan stöden. Dessa bärare är en vettig utgångspunkt för trådar över 3 mm diameter där spolvikten är betydande.
Svetsade trådnätskorgar erbjuder högsta ventilation och minsta kontaktyta, vilket gör dem utmärkta för ljus glödgning och för fina trådar som lätt repar sig. Deras främsta svaghet är begränsad lastkapacitet: nätgolv kan bukta ut under tunga travar, så de är vanligtvis byggda med en perifer ram och en central stödring. De behöver också oftare inspektion eftersom enskilda trådkorsningar kan lossna efter många termiska cykler.
Stapelbara gjutna ramhållare är det kraftiga alternativet. Den gjutna strukturen håller sin form vid hög temperatur bättre än svetsade tillverkningar, och gallermönstret ger konsekvent stöd och ventilation. De kostar mer initialt, men i högtonnageanläggningar sänker den längre livslängden vanligtvis kostnaden per glödgningscykel.
Segmenterade och anpassade operatörer tjänar snävare syften. Segmenterade bärare är bekväma för anläggningar som bearbetar ett brett spektrum av spoldiametrar eftersom samma bas kan justeras istället för att köpa en separat bärare för varje storlek. Anpassade fixturer är motiverade när glödgningsugnen har ovanliga dimensioner, eller när en automatiserad laddningsmaskin kräver exakt bärargeometri.
| Applikationsscenarier
| Urvalsbetoning
|
Rätt bärartyp bestäms av den tyngsta spolen i produktionen, den hetaste cykeln och atmosfärsystemet; det finns ingen universell bärare som fungerar bra under alla förhållanden.
Glödgningsbärarmaterial: egenskaper, temperaturer och ekonomi
Materialvalet avgör hur länge en bärare behåller sin form, hur mycket beläggning som faller på tråden och hur mycket bäraren kostar per glödgningscykel. Tabellen nedan jämför de fem materialfamiljer som oftast används av tillverkare och leverantörer.
| Material | Max kontinuerlig temperatur | Oxidationsbeteende | Relativ kostnad | Förväntad livslängd |
|---|---|---|---|---|
| Kolstål (Q235 / A36) | 550-600°C | Skalar snabbt över 550°C | Låg | 2-4 år i lågtemperaturtjänst |
| Låg-alloy heat-resistant steel (15CrMo / 1Cr5Mo) | 680-720°C | Måttlig fjällning, bildar ett skyddande oxidskikt | Medium | 4-6 år |
| Rostfritt stål 304 | 800-850°C | Bra oxidationsbeständighet, måttlig kostnad | Medium-hög | 6-8 år |
| Rostfritt stål 310S / 309 | 1000-1050°C | Utmärkt oxidationsbeständighet vid hög temperatur | Hög | 8-12 år |
| Gjutet värmebeständigt stål (Ni-Cr bas) | 900-1000°C | Utmärkt, gjuten struktur motstår krypning | Hög | 8-12 år |
Kolstål är attraktivt när glödgningscykeln håller sig under 600°C. Under dessa förhållanden ger den tillräcklig styrka och styvhet till ett lågt inköpspris. Problemet börjar när växter pressar cykeltemperaturen högre eller förlänger blötläggningstiden, eftersom snabb skalning tar bort materialets tvärsnitt och fjället flagnar på tråden, vilket orsakar ytmärken som dyker upp efter dragning.
Låglegerade värmebeständiga stål är en vanlig uppgradering. De kostar cirka 30 till 40 procent mer än vanligt kolstål men håller ungefär dubbelt så länge i samma tjänst, vilket vanligtvis gör dem billigare på en kostnad per cykel. De är det rekommenderade minimumet för batchglödgning över 650°C.
Rostfria stålbärare, särskilt kvaliteterna 304 och 310S, är att föredra när stora förpackningar av fin tråd glödgas upprepade gånger och ytkvalitet är högsta prioritet. Rostfritt bildar inte samma lösa beläggning som kolstål, så risken för att kalkpartiklar bäddar in i tråden är mycket lägre. Den högre materialkostnaden motiveras av lägre skrothastigheter i ljusa glödgningslinjer.
Gjutna värmebeständiga bärare är premiumlösningen för operationer som kör kontinuerliga högtemperaturcykler, såsom glödgning av rostfri tråd eller ventilfjädertråd. Deras gjutna struktur motstår krypning bättre än svetsade plåtar, och gallerdesignen minimerar kontaktpunkter. Anläggningar som kör två eller tre skift upplever vanligtvis att gjutna bärare betalar tillbaka den högre initiala investeringen inom arton månader.
Vissa tillverkare erbjuder även bärare av aluminium i kolstål. Aluminiumbeläggningen ger ett måttligt oxidationsskydd runt 600 till 650°C till en lägre kostnad än rostfritt. Beläggningen bryts ned gradvis, så aluminiserade bärare behandlas bäst som ett engångsalternativ för lätt belastade spolar.
Jämför bärarmaterial på kostnad per glödgningscykel snarare än inköpspris enbart; en dyrare värmebeständig bärare betalar sig ofta tillbaka genom längre livslängd och färre ytfel.
Hur man väljer glödgningsbärare för trådrullar
Urvalet börjar med processdata, inte med en produktkatalog. Innan du kontaktar en tillverkare eller leverantör, samla in följande driftsparametrar för din linje.
- Spola ytterdiameter, innerdiameter och höjd efter lindning på coilern
- Spolens vikt och den maximala totalvikten för en fullastad stack
- Glödgningstemperatur, blötläggningstid och sammansättning av ugnsatmosfär
- Ugnens inre mått och laddningsmetoden (kran, påskjutare eller automatiserad vagn)
- Erforderlig värmelikformighet och acceptabel temperaturavvikelse inuti stapeln
- Hanteringsutrustning och överföringsvägen från haspeln till bäraren till ugnen
- Antal produktionsskift och målbärarens livslängd
- Budget för första inköp kontra långsiktig kostnad per glödgningscykel
När dessa parametrar har definierats, arbeta igenom valet i en strukturerad ordning.
- Definiera den värsta spolstapeln: den tyngsta spolen, det högsta staplingsarrangemanget och den hetaste cykeln som bäraren måste överleva.
- Beräkna kontakttrycket vid det nedre spolskiktet med hjälp av stapelvikten dividerat med den totala stödkontaktytan.
- Välj en bärartyp som begränsar kontaktytan samtidigt som spolens kanter håller sig stabila och förhindrar teleskopering.
- Kontrollera att bärarens öppna yta matchar ugnsatmosfärsystemet och den erforderliga gasflödeshastigheten.
- Jämför materialkvaliteter mot cykeltemperatur och atmosfär och välj den kvalitet som har lägst kostnad per cykel.
- Bekräfta hanteringskompatibilitet med befintliga krankrokar, gafflar eller laddningsmaskiner.
- Upprätta ett besiktningsschema och en reservdelsstrategi med leverantören innan den första satsen bearbetas.
När du köper glödgningsbärare direkt från en tillverkare, kontrollera om leverantören producerar bärarna från certifierat stållager, om de kan tillhandahålla materialcertifikat och om de erbjuder reservgaller, stödstänger och staplingsstolpar för senare utbyte. Många köpare föredrar att köpa bärare från en enda tillverkare som också levererar sin lindnings- och glödgningsutrustning, eftersom dimensionstoleranserna och materialrekommendationerna då förblir konsekventa över hela processlinjen. Om du köper i volym kan ett grossistavtal med en ansedd tillverkare minska kostnaden per enhet avsevärt. Kom ihåg att en bärare är ett förbrukningsverktyg med en begränsad livslängd; utvärdera inköpspriset som kostnad per glödgningscykel, inte som en engångskapitalkostnad.
En disciplinerad urvalsprocess baserad på den tyngsta spolen och den hetaste cykeln kommer alltid att överträffa att köpa den billigaste katalogbäraren; bäraren måste vara konstruerad för de faktiska ugnsförhållandena.
Integrering av glödgningsbärare med trådlindnings- och glödgningsutrustning
På en modern trådbearbetningslinje står bäraren inte ensam. Spolen lossnar från trådspolen, överförs till bäraren och färdas sedan genom glödgningsugnen. Spolen bestämmer spolens dimensioner, lindningsspänningen och yttillståndet på tråden när den läggs på bäraren. Om coilern producerar lösa eller teleskopiska spolar kan bäraren inte korrigera det; om bäraren har vassa kanter kommer även en perfekt lindad spole att repas.
Integreringspunkten som betyder mest är dimensionsmatchningen mellan spolens innerdiameter och hållarens stöddiameter. En spole med en innerdiameter på 500 mm ska sitta på ett stöd som håller fast den vid det inre hålet utan att trycka mot de yttre omslagen. Bäraren bör utformas så att spolen stöds över minst två ringar, så att atmosfären kan passera genom hålet under hela cykeln.
I slutet av glödgningssteget utför stållinsprocessorer ofta ytterligare slutbehandlingsoperationer såsom skärning, smältning och avsmalning. I vårt produktsortiment kombinerar RDQ1011 trådglödgnings- och avsmalningsmaskinen glödgnings- och ändformningsstegen i en operation, vilket ger en kompakt avsmalnande ände som inte lossnar.
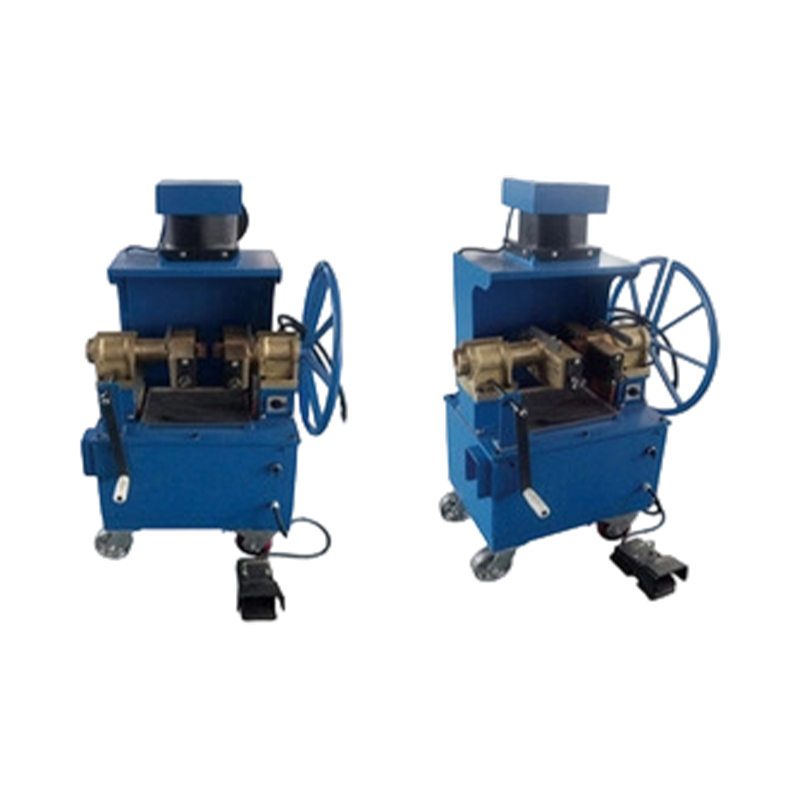 RDQ-1011 trådglödgnings- och avsmalningsmaskin Denna maskin kombinerar glödgning och ändformning i ett steg, vilket ger kompakta, koniska ändar som inte rivs upp. Den passar hiss-, min- och kranlinor, med enkel användning och låg strömförbrukning. Visa produkt →
För upprullningssidan ger XT1600 vajerupprullningsmaskin kontrollerad upplindning av vajer på rullar eller spolar med justerbar spänning, så att spolen lämnar rullrullen i en ren, stabil form och kan överföras till bäraren utan kantskador.
 XT-1600 vajerupprullningsmaskin Designad för kontrollerad lindning av stållina på rullar med justerbar spänning, säkerställer denna maskin rena, stabila spolar för säker överföring. Den har högt vridmoment, steglös hastighetsreglering och exakt längdmätning. Visa produkt →
När produktionsprogrammet inkluderar separat glödgning av specifika vajerändar utan att återuppvärma hela spolen, ger RDQ1010 ståltrådglödgningsmaskinen operatören en dedikerad arbetsstation för den uppgiften, vilket minskar ugnens energiförbrukning och förkortar processkedjan.
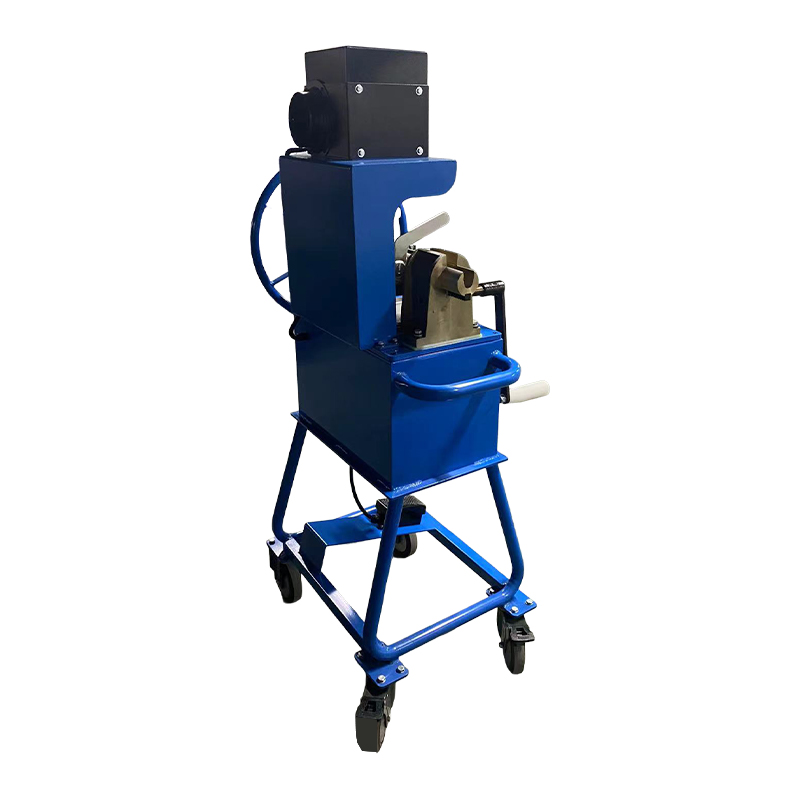 RDQ-1010 Glödgningsmaskin för ståltråd Denna dedikerade glödgningsarbetsstation bearbetar specifika trådändar utan att värma upp hela spolen, vilket minskar ugnens energianvändning och förkortar processkedjan. Den klarar flera repdimensioner utan att byta delar. Visa produkt →
Genom att anpassa valet av bärare med spolarutgången och efterbehandlingsutrustningen skapar en processor ett kontinuerligt materialflöde: stabila spolar, säker överföring, enhetlig glödgning och konsekvent ändgeometri. Det flödet förbättrar inte bara kvaliteten utan också arbetseffektiviteten, eftersom operatörer lägger mindre tid på att reparera kantskador och återställa spolar.
Relaterad läsning
Bäraren är den förbindande länken mellan haspeln och ugnen; Att matcha dess dimensioner och stödmönster till båda delarna av utrustningen eliminerar hela familjer av hanterings- och kvalitetsproblem.
Underhåll och livslängd för glödgningsbärare
En välbyggd glödgningsbärare kan hålla i åratal, men bara om anläggningen inspekterar den enligt ett fast schema och reparerar små skador innan det blir ett kvalitetsproblem. Försummade bärare utvecklar skarpa grader, hängande stödplattor och kraftiga avlagringar som direkt orsakar repor och missfärgningsdefekter.
Den viktigaste underhållsaktiviteten är regelbunden inspektion av alla ytor som berör tråden. Grader och svetsstänk måste omedelbart slipas platt. Förvrängda stödstänger bör rätas ut eller bytas ut före nästa laddning, eftersom en deformerad stång ändrar tryckfördelningen över spolstapeln och ökar risken för att fastna.
| Frekvens | Besiktningsobjekt | Acceptanskriterier |
|---|---|---|
| Efter varje cykel | Spolekontaktytor för avlagringar och grader | Inga utsprång som överstiger 0,5 mm |
| Månadsvis | Planhet över stödplanet | Avvikelse mindre än 5 mm över bärarens bredd |
| Kvartalsvis | Svetsskick och synliga sprickor | Inga synliga sprickor längre än 10 mm |
| Innan ugnskampanjer | Materialtjocklek vid högspänningspunkter | Återstående tjocklek minst 70 procent av original |
Rengöringsmetoderna beror på materialet. Kolstålbärare kan rengöras med stålborste eller kulblästring under schemalagda ugnsavstängningar. Rostfria och gjutna värmebeständiga bärare rengörs bäst genom skonsam blästring eller kemisk betning för att undvika att skada det skyddande oxidskiktet. Undvik att vatten släcker en varm bärare; den termiska stöten kommer att förvränga ramen och förkorta dess livslängd.
Reparationsarbeten bör utföras med tillsatsmaterial som matchar bärarens basmetall. Genom att använda vanlig mjukt stålsvetstråd på en värmebeständig bärare skapas låglegerade zoner som oxiderar snabbt och blir de första felpunkterna. En pålitlig tillverkare kan tillhandahålla rätt reparationsstav och kan även bearbeta stödytan igen när ackumulerat reparationsarbete har gjort hållaren ojämn.
Byte ska ske när något av följande tillstånd uppstår: materialförtunning under 70 procent av den ursprungliga tjockleken, återkommande sprickor i bärande svetsar, permanent deformation större än 5 mm över stödplanet eller förlust av öppen yta på grund av beläggningsansamling som inte kan avlägsnas genom rengöring. Att använda en sliten bärare utöver dessa gränser utsätter hela spolstapeln i fara.
Transportörens underhåll är kvalitetskontroll, inte hushållning; en 30-minuters inspektion före varje lastning förhindrar den typ av stickning och repor som tar bort en hel batch.
FAQ: Glödgningshållare för trådrullar
Vad används en glödgningsbärare för trådrullar till?Den stöder och separerar trådspolar under batchglödgning, förhindrar fastsättning och repor, tillåter ugnsatmosfär att cirkulera runt och genom spolstapeln och stabiliserar stapeln för säker lyftning och ugnsladdning. |
Varför håller trådspolar ihop under glödgning?Vid glödgningstemperatur kan rena stålytor i direkt kontakt binda genom diffusion. Kompressionstrycket från staplade spolar ökar graden av kontakt, så att minska kontaktytan genom bärarkonstruktionen är den främsta motåtgärden. |
Vilket material ska glödgningsbärare vara gjorda av?För cykler under 600°C är kolstål ekonomiskt. För högre temperaturer föredras låglegerat värmebeständigt stål, rostfritt stål 304 eller 310S eller gjutna värmebeständiga legeringar. Valet beror på toppcykeltemperaturen, atmosfären och mållivslängden. |
Hur många spolar kan staplas på en glödgningsbärare?Det beror på bärarens design, spolvikt och ugnshöjd. En allmän regel är att hålla bottenskiktets belastning under krypgränsen för både viran och bärarmaterialet; fyra till sex spolar är vanligt för medelstora trådstorlekar. |
Hur länge håller en glödgningsbärare?Tillverkade kolstålbärare håller vanligtvis två till fyra år i lågtemperaturdrift, medan värmebeständiga gjutna bärare kan hålla åtta till tolv år. Rengöring och skötsel är lika viktigt som materialkvaliteten. |
Kan bärare från en annan leverantör användas med en befintlig ugn?Ja, förutsatt att fotavtryck, staplingshöjd, öppen yta och materialkvalitet matchar ugnen och processen. En ansedd tillverkare kommer normalt att fråga efter ugnsritningen och spolparametrarna innan de tillverkar bärare. |
Påverkar glödgningsbärare cykeltiden?Betydligt. En bärare med begränsad öppen yta saktar ner atmosfärsutbytet och värmeöverföringen, vilket kan förlänga cykeltiden med 10 till 20 procent. Optimerade bärare minskar temperaturavvikelsen inuti spolstapeln och kan förkorta cykeln utan risk för produktkvaliteten. |
De flesta transportörsrelaterade problem kan förebyggas med rätt typ, material, inspektionsrutin och en leverantör som förstår hela trådbearbetningslinjen.
Slutliga tankar om glödgningsbärare för trådrullar
Glödgningsbärare är de tysta arbetshästarna i trådbearbetningsanläggningen. De ser varje cykel, absorberar varje temperatursvängning och bär hela vikten av spolstapeln, men de är ofta den sista komponenten som granskas när defektfrekvensen ökar. Bevisen från fältet är konsekventa: bärargeometri, material och tillstånd är skillnaden mellan en stabil glödgningsprocess och en som producerar intermittent skrot.
När du väljer en transportör, utgå från dina egna processdata, inklusive den tyngsta spolen, den hetaste cykeln, atmosfärstypen och hanteringsvägen från spolen till ugnen. Matcha bärartyp och material med dessa siffror, köp från en tillverkare som kan certifiera materialet och inspektera bärarna enligt ett fast schema. Kostnaden för en väldesignad bärare är en liten bråkdel av värdet på spolarna den skyddar.
Om du driver en bearbetningslinje för stållinor och behöver utrustning för att slutföra kedjan, inklusive lindning, upprullning, glödgning, avsmalning och pressning, levererar vårt företag maskiner som är designade för att fungera tillsammans med samma produktionslogik som beskrivs i den här artikeln. Du kan granska produktutbudet på denna webbplats eller kontakta vårt ingenjörsteam med dina spoleparametrar och ugnsritningar.
En korrekt vald glödgningsbärare, i kombination med disciplinerat underhåll, kan minska klibb- och repningsdefekter med mer än hälften och är vanligtvis den mest kostnadseffektiva tillförlitlighetsförbättringen som finns tillgänglig för trådspolglödgare.
VÅRA PRODUKTER
Rekommenderade produkter
Nyheter
-
-
Tolv millimeter stålrep, en 4,5 meter färdig sele och ett 10 mm fel vid snittet. Det är den sekvens som många selebutiker möter på en måndagsmorgon: ögat landar inte där ritningen säger att det ...
READ MORE -
Föreställ dig en verkstad som precis har vunnit ett kontrakt för att tillverka 120 identiska vajerslingar, var och en 3,75 meter lång med en sänkt aluminiumhylsa i ena änden. Operatören sätter u...
READ MORE -
Ett lindningshuvud är den roterande enheten som tar emot vajer, glödgade trådändar eller valstråd och formar den till en hårt kontrollerad spiralspole. För tillverkare som tillverkar linslingor,...
READ MORE -
En stållinsprocessor i Sydostasien avvisade nyligen nästan 30 procent av en glödgad batch eftersom spolarna hade fastnat i varandra och de yttre skikten var repade bortom reparation. Ugnsprofile...
READ MORE
Håll kontakten med Xingtai.

Om du behöver anpassad hydraulisk utrustning eller teknisk konsultation, vänligen kontakta gärna Xingtais sälj- och teknikteam.
Snabblänkar
Produktkategori
Kontakta oss
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 3 Longgang Road, Gaogang Port Street, Taizhou City, Kina.
Upphovsrätt © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Alla rättigheter reserverade. Anpassade tillverkare av hydrauliska maskiner Grossist stålrep swagers Factory

