


En ögonsele kan se perfekt ut och fortfarande vara en skuld. En 16 mm hylsa-säkrad vajerslinga pressad med en matchad stans i fullt tonnage, med hjälp av en hårdhetscertifierad aluminiumhylsa, ä...
READ MORE
En ögonsele kan se perfekt ut och fortfarande vara en skuld. En 16 mm hylsa-säkrad vajerslinga pressad med en matchad stans i fullt tonnage, med hjälp av en hårdhetscertifierad aluminiumhylsa, är helt enkelt inte samma produkt som en som kläms i en butikspress som aldrig nådde det tonnage som hylsan krävde, även om de två sitter sida vid sida på samma ställ. Skillnaden visar sig i ett bevistest eller på jobbet, och då har argumentationen blivit dyr.
Det korta svaret är detta: arbetsbelastningsgränsen för en ögonsele bestäms inte av repet. Det avgörs vid avslutningen, där repet, hylsan och presskraften går samman. Alla andra element, inklusive repkonstruktion, fingerborg och identifieringsbricka, finns huvudsakligen för att skydda den korsningen.
Det som följer täcker de typer av ögonslingar du kommer att möta vid lyft, riggning, bogsering och marint arbete, hur ett vajerögla faktiskt formas och pressas, hur man matchar presstonnage till lindiameter, vad som ska verifieras vid leverans och fellägen som pekar på ett pressningsproblem snarare än vanligt slitage.
Ögonslingar i ett ögonkast: Typer, material och var var och en passar
En ögonsele är varje sele vars ände är stängd till en ögla. Den öglan kan tillverkas genom att trycka en hylsa på en tillbakavänd repände, genom att dela och lägga om trådar för att bilda ett flamländskt öga, genom att stoppa tillbaka trådar i repkroppen, genom att placera repet i en hylsa eller genom att vika och sy band. Byggmetoden, inte bara materialet, sätter styrkan och kontrollreglerna.
| Ögonsling typ | Hur ögat bildas | Typiskt material | Där den normalt används |
|---|---|---|---|
| Hylssäker vajerögle | Repänden vändes tillbaka till en aluminium- eller stålhylsa och pressades hydrauliskt | Galvaniserat eller blankt stålrep, 6x19 eller 6x36 klass | Allmänna lyft, surrning, bogsering, marint däcksarbete |
| flamländsk ögontrådsslinga | Repet delas i två halvor, läggs på nytt runt en stålhylsa och stängs sedan | Flertrådigt stålrep | Tunga lyft där hög avslutningseffektivitet krävs |
| Handskarvad vajerögla | Strängar stoppade tillbaka i repkroppen i en traditionell skarv | Stålrep, ofta galvaniserat | Sedan länge etablerade uppsägningar, fältreparationer, förtöjning |
| Sockelavslutning | Repänden öppnad och förankrad i en hylsa med gjuten metall eller harts | Stålrep med stålhylsa | Konstruktionsgubbar, kranhäng, fasta installationer |
| Platt ryggslinga för returögon | Webbing tillbakavikt på sig själv och sydd | Nylon eller polyesterväv | Laster som är känsliga för repor, lätt till medelstark |
När du jämför en vajerögle med en nätsele handlar avvägningen sällan om priset enbart. En ögonsele med stållina tål nötning, värme och vassa kanter mycket bättre, men den är tyngre och mindre förlåtande på målade eller polerade ytor. En sele med returögonband är mjuk och lätt, men dess styrka beror på stygnmönster och på att hålla tyget borta från skärsår och kemiska angrepp.
Tre variabler avgör vilken konstruktion som passar ett jobb:
- Rep eller bandstorlek mot lasten, uttryckt som arbetsbelastningsgränsen snarare än brottkraften.
- Miljön, inklusive saltspray, syror, UV-exponering och driftstemperatur.
- Antalet belastningscykler, eftersom trötthet i munnen på hylsan är den vanliga orsaken till att en ögonsele dras tillbaka.
En ögonsele bär sin nominella belastning genom ögat, så öglan är en avslutning snarare än en böj. Inspektera och specificera avslutningen först, och behandla repet som stödelementet.
Inuti en stållina Eye Sling: Rep, Ferrule, Thimble och Terminal
Fyra komponenter bestämmer hur en vajerslinga beter sig under belastning. Var och en har en specifikation som kan kontrolleras, och var och en kan specificeras dåligt utan att någon märker det förrän ett bevistest avslöjar det.
Repet
Repklass styr hur tätt strängarna fyller tvärsnittet, och det påverkar i sin tur hur mycket hylsan måste komprimeras. Ett 6x19 klass rep med fiberkärna är den vanliga utgångspunkten för allmänna slingar, medan 6x36 klass rep, med fler och finare vajrar, böjer sig lättare runt små diametrar. Oberoende wire rope core (IWRC) konstruktioner ger högre brottkraft för samma ytterdiameter men ett styvare rep som kräver mer presskraft. Repet måste vara rent och fritt från trasiga ledningar i den zon som kommer att sitta inuti hylsan, eftersom en korroderad eller skadad sektion är en dålig grund för varje press.
 Aluminiumhylsa/aluminiumhylsa DIN3093 Aluminiumhylsan/aluminiumhylsan DIN3093 är en precisionskonstruerad kabelavslutningskomponent, strikt tillverkad för att följa DIN3093-standarden - den europeiska... Visa produkt →
Hylsor och ärmar
Hylsan är där lasten överförs från repet till beslaget. Aluminiumhylsor tillverkade enligt en erkänd specifikation, såsom de som är gjorda enligt DIN 3093-dimensioner, dras från en kontrollerad legering och värmebehandlas till ett definierat hårdhetsintervall. Mjukt, ospecificerat aluminium kommer att deformeras under formen och utvecklar aldrig det grepp den behöver, inte ens på en press som når fullt tonnage. Timglashylsor använder en formad borrning som separerar de två repdelarna inuti beslaget och styr hur metallen flyter under pressningen, vilket minskar risken för att repet skär i sig själv.
Fingerborg
En fingerborg är inte dekoration. Den ställer in den minsta radien som repet ser inuti ögat, sprider lagertrycket mot en krok eller bygel och skyddar repet från nötning. En lyftsele som är klassad med en fingerborg bedöms utifrån antagandet att fingerborgen är närvarande.
Swage terminaler
När änden av en enhet måste bultas, gängas eller stiftas i stället för att hakas, ersätter en sänkterminal ögat. Pressningsprincipen är densamma: en stålkropp komprimeras på repänden, och kvaliteten på den pressen avgör effektiviteten för hela monteringen.
En hylsa av okänd legering och hårdhet är den enskilt vanligaste dolda defekten i en billig ögonsele, eftersom passningen ser korrekt ut samtidigt som den inte erbjuder något tillförlitligt grepp.
Hur en ögonsele tillverkas: från rulle till provlast
De flesta akuta fel är processfel, inte utrustningsfel. Sekvensen nedan återspeglar hur en korrekt organiserad selebutik hanterar hylsasäkrade ögonselar, och varje steg finns för att skydda avslutningen.
- Rulla ut och skär till längden. En upprullningsmaskin håller repet rakt och otvinnat medan det mäts och kapas, så ingen restrotation lagras i monteringen. Rep som anländer till pressen med en vridning kommer ofta att fågelbura inuti hylsan.
- Avsmalna och glödga repänden. Glödgning slappnar av tråden, tar bort restspänningar och bränner bort överflödigt smörjmedel i änden, medan avsmalnande komprimerar trådarna så att änden kommer in i hylsan rent och sitter helt. Beroende på verkstad görs detta med en dedikerad glödgningsmaskin, en glödgnings- och avsmalningsmaskin, en skär- och avsmalningsmaskin eller en smält- och avsmalningsmaskin, eftersom enbart skärning lämnar en utspridd ände som aldrig sitter ordentligt.
- Sätt in repet i hylsan och placera det i formen. Repet måste vara helt hemma mot ändstoppet. Om den stannar kort kommer hylsan att hålla mindre rep än vad designen förutsätter, och bristen kommer inte att vara synlig från utsidan.
- Pressa i ett kontinuerligt slag till fullt tonnage. Delslag, återpressning och stopp i mitten av slaget producerar alla ojämnt metallflöde. Formprofilen måste matcha hylsan, och pressen måste kunna hålla sin nominella kraft genom hela slaget snarare än bara i toppen av cykeln.
- Mät hylsan efter pressning. Hylsans längd och tvärgående mått är den praktiska butikskontrollen. En hylsa som har deformerats utanför det förväntade fönstret har antingen varit under- eller överpressad, och båda villkoren är skäl att avvisa monteringen.
- Provlasta den färdiga lyftselen. En provbelastning appliceras på den nivå som krävs av den gällande standarden, vilket för vajerslingor vanligtvis är dubbelt så högt som arbetsbelastningsgränsen, även om tillämplig standard och tillämpning alltid bör bekräftas.
- Markera och tagga. Arbetsbelastningsgräns, seletyp, längd, tillverkaridentifikation och tillverkningsdatum hör till en hållbar etikett som fästs på enheten.
Fullt tonnage som hålls under hela slaget är det som förvandlar en hylsa från en beslag till en avslutning, och ingen mängd visuell inspektion efteråt kan ersätta det.
Jämföra avslutningseffektivitet: där en ögonsling tappar styrka
De angivna effektivitetssiffrorna för olika ögonavslutningar är inte identiska, och gapet förklarar varför två selar gjorda av samma rep kan bete sig mycket olika vid samma belastning. Tabellen nedan jämför typiska värden som nämns allmänt för de viktigaste avslutningsmetoderna.
Hällt uttag
Flamländskt öga, stålhylsa
Pressad aluminiumhylsa
Handinstoppad skarv
Kilhylsa
Vajerklämmor
Mönstret är konsekvent över publicerade riggreferenser: avslutningar som utvecklar sitt grepp gradvis, såsom en utgjuten hylsa eller ett flamländskt öga med splittråd, tenderar att närma sig hela repets styrka, medan avslutningar som beror på mekanisk kompression av en passande koncentrerar sig på en kortare sektion av repet. Den koncentrationen är anledningen till att en pressad aluminiumhylsa normalt behandlas som en något lägre verkningsgrad än en hylsa, även när den är gjord på rätt sätt.
Två praktiska slutsatser följer. Först beräknas designfaktorn som appliceras på en sele på repets brottkraft, sedan justeras den för avslutningseffektivitet, varför en ögonsele gjord med vajerklämmor aldrig bör behandlas som likvärdig med en pressad sele av samma repstorlek. För det andra är siffrorna ovan typiska värden snarare än garantier, och den styrande standarden, hylsans geometri, formskicket och operatörens kompetens förändrar alla resultatet. En välskött butik som verifierar pressningen på stickprovsbasis kan vanligtvis visa konsekvent bättre resultat än en dåligt kontrollerad butik som använder nominellt samma komponenter.
Avslutningseffektivitet sätter det verkliga taket på en ögonsele, så att uppgradera repet med en svag avslutningsmetod köper nästan ingenting.
C-ram eller korgram: Plocka pressen bakom selen
Om du bygger ögonslingor istället för att köpa dem, avgör ramstilen på din press vilka enheter du kan pressa, hur snabbt du kan ladda dem och hur mycket avböjning du kommer att se vid högt tonnage. Båda stilarna gör samma jobb, men de passar olika arbetsförhållanden.
C-frame pressar
En C-rampress har en öppen hals som är åtkomlig från tre sidor, vilket gör lastningen av en lång färdig montering enkel och håller operatören borta från en omslutande struktur. Maskiner i denna klass, såsom de mindre hydrauliska trådpressmaskinerna, används normalt för mindre linor och för arbeten där aggregatet inte kan roteras fritt.
Korg-ram pressar
En korgram eller sluten ram omger presszonen. Den slutna geometrin är mycket styvare, så avböjningen under belastning minskar och formen förblir inriktad genom slaget. Det betyder mest när tonnaget ökar, eftersom en ram som böjer sig inte kommer att leverera samma kompression vid formen som tryckmätaren antyder. Större maskiner, inklusive dedikerade slingpressar, använder denna design av just den anledningen.
 GT-300 pressmaskin för stållina (korgram) GT-300 stålreppressmaskin är att pressa en liten stållina från 6 mm till 30 mm. Visa produkt →
| Faktor | C-frame press | Korg-ram press |
|---|---|---|
| Ramstyvhet | Den lägre, öppna strukturen böjer sig mer | Högre, sluten struktur motstår avböjning |
| Typiskt tonnageband | Små till medelstora repstorlekar | Medelstora till stora repstorlekar och tunga beslag |
| Laddar åtkomst | Tre sidor öppna, långa monteringar lätta att placera | Lastning genom ramöppningen, bättre vid upprepade korta arbeten |
| Passar bäst till | Blandat, lågvolym och reparationsarbete | Tillverkning av selar och hylsor med hög tonnage |
| Forminriktning under belastning | Kräver noggrant underhåll | Stabilare genom slaget |
Hydraulförsörjningen är lika viktig som ramgeometrin. Ett dubbelpumpsystem ger snabb ansats med lågtryckssteget och växlar sedan till högtryckssteget för den faktiska kompressionen, vilket håller cykeltiderna rimliga utan att offra den slutliga kraften. Om högtryckssteget inte kan hålla sitt nominella värde genom hela slaget, kommer hylsan att vara underformad i mitten trots att slaget avslutas.
Ramnedböjning förvandlar ett tonnagevärde till ett optimistiskt tal, så pressar med slutna ramar är det säkrare valet när hylsorstorlekar och repdiametrar växer.
Vad du ska bekräfta innan du köper ögonselar eller bygger dem internt
Som köpare köper du en dokumenterad process snarare än en replängd med en ögla i slutet. Som tillverkare eller grossist säljer du samma sak, och de köpare som förstår detta kommer att be om bevis. En kort verifieringslista tar bort det mesta av osäkerheten.
För köpare av färdiga selar
- Den standard selen är gjord enligt, anges på taggen eller certifikatet snarare än i samtalet.
- Arbetsbelastningsgräns, lyftselens längd och konstruktionsfaktorn applicerad på repets brottkraft.
- Beslagets specifikation, inklusive legeringstyp och hårdhetsområde, inte bara yttermåtten.
- Bekräfta lastposter där standarden eller applikationen kräver dem.
- Spårbarhet som länkar hylsan, reppartiet och pressprotokollet.
För butiker som bygger selar i egen regi
- En press vars nominella tonnage faktiskt täcker den största hylsan du tänker stänga, med marginal snarare än vid gränsen.
- En matchande uppsättning stansar för varje hylsfamilj du använder, hålls i gott skick och byts ut när den är sliten.
- En tonnage- eller tryckindikator som operatören kan avläsa vid slagögonblicket.
- Ett avsmalnande eller glödgningssteg, inte bara ett snitt, så repändarna sitter helt inne i hylsan.
- Ett skriftligt godkännandefönster för beslagets dimensioner efter pressning och en avvisningsregel när den överskrids.
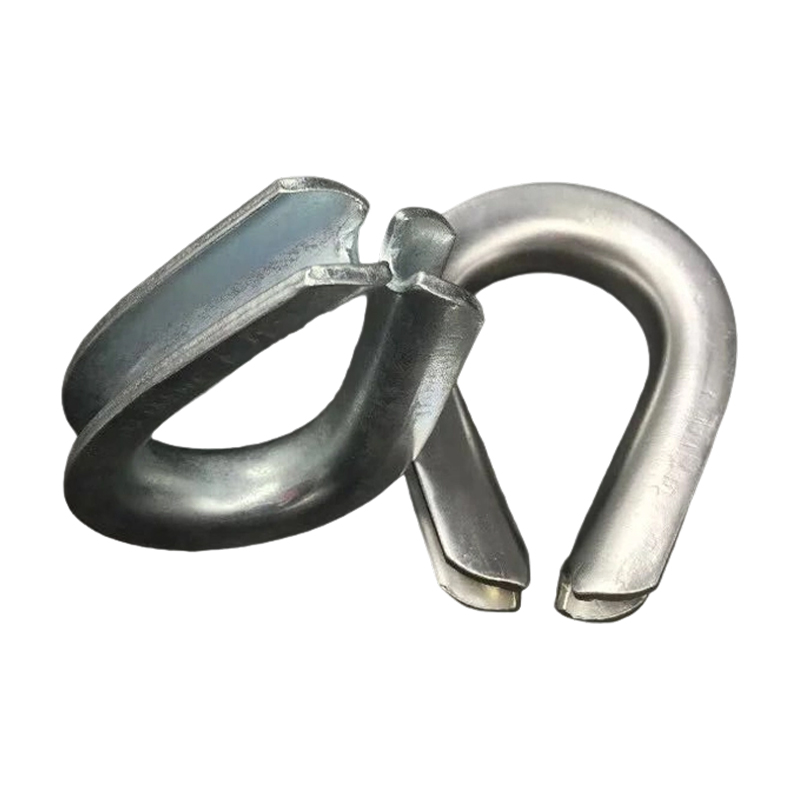 Fingerborg för stålrep Fingerringar för stållinor är små, hållbara beslag utformade för att förstärka ögonen (öglorna) på stållinor, förhindra slitage, veck och för tidigt fel vid anslutningspunkten... Visa produkt →
Fingerborg deserve a place on both lists. A sling rated with a thimble and then used without one is being loaded in a way its rating never anticipated, and the rope inside the eye will see a much tighter radius than the design intended. Matching thimble size to rope diameter is a small detail with a large effect on service life.
Där en enskild tillverkare levererar både pressen och hylsor, utvecklas tonnaget, formprofilen och hylsets geometri tillsammans snarare än sammansatta från icke-relaterade kataloger. Den kombinationen tar bort en hel kategori av obalans, och det är ofta den praktiska anledningen till att en produktionslinje bestämmer sig för en leverantör snarare än tre.
Om hylsan, formen och presstonnaget aldrig specificerades som ett system, har slingan ingen försvarbar värdering oavsett hur bra repet är.
Inspektion, toleranser och fellägen som spelar roll
Ögonslyngeinspektion handlar mest om att läsa av uppsägningen. Repslitage är lätt att se och lätt att mäta, medan beslagets problem är subtila och går snabbt framåt när de väl har börjat. Tabellen nedan täcker de kontroller som faktiskt förutsäger misslyckande.
| Inspektionsplats | Vad ska man leta efter | Ta ur tjänst när |
|---|---|---|
| Hylskropp | Sprickor, djupa skåror, korrosionsgropar, ojämn deformation | Eventuell spricka eller deformation utanför det registrerade acceptansfönstret |
| Rep vid hylsan | Trasiga ledningar koncentrerade vid ingångspunkten, veck, halsar | Antalet trasiga trådar överskrider gränsen som fastställts av den gällande standarden |
| Öga och fingerborg | Fingerborg saknas, slits igenom eller roterar fritt i ett förvrängt öga | Fingerborg sliten, sprucken eller frånvarande |
| Repkropp | Korrosion, tillplattning, fågelbur, värmeskador, missfärgning | Allvarlig korrosion, deformation eller någon värmepåverkad sektion |
| Tagga och markering | Saknade, oläsliga eller olämpliga arbetsbelastningsgräns | Identifiering kan inte bekräftas |
Rep som dras ut ur en hylsa är nästan aldrig ett repproblem. Det pekar på underpressning, en överdimensionerad hylsa, en felaktig stans eller ett rep som inte var helt infört före slaget. Sprickbildning i hylsan pekar åt andra hållet, mot överpressning, en sliten dyna eller en beslag med hårdhet utanför specifikation. Fågelburar inuti eller strax utanför hylsan indikerar vanligtvis att repet vridits under monteringen eller att änden skurits i stället för avsmalnande.
Korrosion beter sig annorlunda i en aluminiumhylsa än i det omgivande repet. I salt eller kemiska miljöer kan beslaget försämras från insidan medan repet ser acceptabelt ut, så sammansättningar som används i marint arbete förtjänar mer uppmärksamhet vid hylsan än vid mitten av spann.
Rep som glider ut ur en hylsa är ett tryckfel snarare än slitage, vilket innebär att det bör utlösa en översyn av processen, inte bara skrotningen av en sele.
Underhåll och butiksdisciplin
Pressar som gör att ögonslingor lever i en tuff miljö. Metallpartiklar, smörjmedelsdimma och upprepade högkraftscykler sliter på stansar, tätningar och hydrauliska komponenter, och en press som tyst har tappat tonnage kommer att fortsätta producera slingar som ser korrekta ut. Dagliga kontroller av formens skick, oljenivå och tryckavläsningar är billiga; en avvisad sats av selar är det inte.
Två vanor skiljer pålitliga butiker från resten. Den första är ett pressande rekord: hylsa batch, rep batch, formnummer, pressinställning, operatör och datum. Den andra är en periodisk verifiering av pressens utmatning mot en känd referens, så en drivande mätare fångas upp innan den når kunden. Praktisk vägledning om förvaring hydrauliska vajerpressar i användbart skick täcker de flesta av de rutinuppgifter som en selebutik behöver.
Lagring spelar också roll. Selar som hålls på fuktig betong, utsätts för sura ångor eller lämnas i direkt sol kommer att åldras snabbare än vad deras arbetsuppgifter antyder, och aluminiumhylsor är särskilt känsliga för långvarig kontakt med aggressiva kemikalier.
En press som har tappat tonnage kommer inte att meddela sig själv, så schemalagd verifiering av kraftproduktion skyddar hela produktionskörningen.
Vanliga frågor: Ögonslingar, hylsor och pressval
Vad används en ögonsele till?
En ögonsling används för att koppla en last till en krok, bygel eller masterlänk. Slingan i vardera änden sprider förbindelsen över en radie och ger riggaren en stabil fästpunkt, varför ögonslingar är vanliga vid lyft, bogsering, surrning, förtöjning och allmänt riggarbete.
Hur bildas ögat på en linslinga?
Den vanligaste tillverkningsmetoden är att vända tillbaka repänden och stänga den med en hydrauliskt pressad hylsa, antingen aluminium eller stål. Delade flamländska ögon, handstoppade skarvar och gjutna hylsor är alternativ, alla med sin egen effektivitet och inspektionsegenskaper.
Vad bestämmer arbetsbelastningsgränsen för en ögonsele?
Arbetsbelastningsgränsen härleds från linbrottskraften dividerad med konstruktionsfaktorn, sedan justerad för effektiviteten av avslutningen. Eftersom avslutningen vanligtvis är det begränsande elementet, kan två selar tillverkade av identiska rep bära olika nominella belastningar.
Vad är skillnaden mellan en returögonsele och en stållinsögle?
En sele för returögon är normalt en sele med väv vars tyg har vikts tillbaka och sys för att skapa öglan. En ögonsling för stållinor använder stålrep och en mekanisk avslutning, vilket gör den mycket mer motståndskraftig mot nötning, värme och vassa kanter men tyngre och mindre skonsam mot färdiga ytor.
Behöver en ögonsele en fingerborg?
Om selen är betygsatt på antagandet att en fingerborg är monterad, så ja. Fingerborgen bibehåller ögonformen, sprider lagertrycket och skyddar repet mot bygeln eller kroken, och dess frånvaro förändrar belastningsförhållandena inuti ögat.
Vilket presstonnage behövs för att pressa en hylsa?
Tonnage beror på beslagets storlek, repets diameter och repkonstruktionen snarare än på en enda tumregel. Som en generell riktning hanteras små linor i det nedre tonnagebandet och större slingaggregat flyttar in i det flera hundra ton tunga området, varför ramstyvhet blir en avgörande faktor. Hylsans och presstillverkaren bör bekräfta inställningen för varje kombination.
Hur ofta ska ögonselar inspekteras?
De flesta arbetsplatsregimer kräver en dokumenterad periodisk inspektion, vanligtvis med sex månaders intervall eller mindre, med tätare kontroller där selar används under svåra förhållanden. Alla lyftselar som är involverade i en incident eller en överbelastning bör inspekteras och provas innan den återgår till drift.
Kan en skadad ögonsele repareras?
Hylsor och avslutningar bör inte fältrepareras. En skadad lyftsele tas normalt ur drift, och om ett nytt öga krävs ska det tillverkas med rätt form, tonnage och hylsa specifikation av en behörig verkstad.
Nästan varje fråga om bedömning av ögonsele löser sig till samma punkt: avslutningen, inte repet, avgör vad selen säkert kan bära.
Ögonslingor sitter i slutet av en lång leveranskedja, och de sista sekunderna av den kedjan, när hylsan trycks, avgör om produkten förtjänar sin etikett. En kontrollerad hylslegering, en dyna som matchar kopplingen, en press som håller fullt tonnage genom slaget, en avsmalnande repände och en dokumenterad provbelastning är inte valfria förbättringar. De är skillnaden mellan en sele som klarar ett test och en sele som överlever en säsong.
För köpare innebär det att ställa obekväma frågor om certifiering och spårbarhet snarare än att jämföra prislistor. För tillverkare och grossistleverantörer som bygger stroppar i volym innebär det att man behandlar pressen, formarna och hylsan som ett matchat system, eftersom en kedja av individuellt acceptabla komponenter inte automatiskt ger en acceptabel avslutning. Xingtai har byggt hydrauliska stålreppressar, glödgnings- och avsmalningsmaskiner, upprullningsmaskiner och matchade hylsor sedan 1992, vilket är den praktiska anledningen till att pressvariablerna på dessa enheter specificeras tillsammans snarare än monterade bit för bit.
VÅRA PRODUKTER
Rekommenderade produkter
Nyheter
-
-
Tolv millimeter stålrep, en 4,5 meter färdig sele och ett 10 mm fel vid snittet. Det är den sekvens som många selebutiker möter på en måndagsmorgon: ögat landar inte där ritningen säger att det ...
READ MORE -
Föreställ dig en verkstad som precis har vunnit ett kontrakt för att tillverka 120 identiska vajerslingar, var och en 3,75 meter lång med en sänkt aluminiumhylsa i ena änden. Operatören sätter u...
READ MORE -
Ett lindningshuvud är den roterande enheten som tar emot vajer, glödgade trådändar eller valstråd och formar den till en hårt kontrollerad spiralspole. För tillverkare som tillverkar linslingor,...
READ MORE -
En stållinsprocessor i Sydostasien avvisade nyligen nästan 30 procent av en glödgad batch eftersom spolarna hade fastnat i varandra och de yttre skikten var repade bortom reparation. Ugnsprofile...
READ MORE
Håll kontakten med Xingtai.

Om du behöver anpassad hydraulisk utrustning eller teknisk konsultation, vänligen kontakta gärna Xingtais sälj- och teknikteam.
Snabblänkar
Produktkategori
Kontakta oss
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 3 Longgang Road, Gaogang Port Street, Taizhou City, Kina.
Upphovsrätt © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Alla rättigheter reserverade. Anpassade tillverkare av hydrauliska maskiner Grossist stålrep swagers Factory

