


En ögonsele kan se perfekt ut och fortfarande vara en skuld. En 16 mm hylsa-säkrad vajerslinga pressad med en matchad stans i fullt tonnage, med hjälp av en hårdhetscertifierad aluminiumhylsa, ä...
READ MORE
Föreställ dig en verkstad som precis har vunnit ett kontrakt för att tillverka 120 identiska vajerslingar, var och en 3,75 meter lång med en sänkt aluminiumhylsa i ena änden. Operatören sätter upp ett skärhjul och mäter det första repet för hand. Den andra biten är några millimeter längre. Den tredje är kortare igen. När löpningen är klar faller tio lyftselar utanför den acceptabla längdtoleransen. En del måste skrotas, och förseningen trycker tillbaka leveransen. Det är just detta problem som en väldesignad process för klippning till längd löser.
Kapning i längd vid bearbetning av stållinor innebär att kapa ett rep till en exakt, repeterbar längd och förbereda dess ändar för den avsedda avslutningen. Det är inte en enda åtgärd; det är en kontrollerad sekvens som inkluderar mätning, skärning, slutbehandling och, i många fall, sänkning. För tillverkare, leverantörer och grossister av lyftselar visar sig skillnaden mellan en professionell längdskärning och en slumpmässig skärbänk ofta i säkerhetsprotokoll, skrotpriser och kundklagomål.
Nyckelpunkt: En repeterbar klippning till längd är grunden för varje säker och effektiv stållina.
Vad betyder "klipp i längd" vid bearbetning av stållinor?
Cut to length är en tillverkningsterm som används när en stållina kapas från en bulkspole till en specificerad dimension, vanligtvis med en angiven tolerans. Till skillnad från vanlig skärning måste längdklippta arbeten ge identiska bitar som kan förses med ändbeslag som ärmar, fingerborgsringar eller ögon utan ytterligare justering. Slutprodukten kan vara en enbenssling, ett brorep, en stagkabel eller en fastsättningsenhet.
Vanliga toleranskrav kommer från tekniska ritningar eller upphandlingsspecifikationer. För många applikationer med lyftsele är en tolerans på ±1 % av skärlängden typisk. För kortare längder används ofta en absolut tolerans på ±5 mm. Offshore- och flygtillämpningar kan kräva ännu hårdare kontroll. Skärmaskinen, mätmetoden och operatörens skicklighet påverkar alla om dessa siffror uppfylls.
Eftersom stållina är en strandad produkt, påverkar kapningsprocessen även linans tillstånd. Om änden lämnas grov eller sliten, kan den inte acceptera en sänkt hylsa rent. Detta är anledningen till att professionell skärning i längd är kopplad till glödgning, avsmalning, uppvärmning eller smältning av ändarna innan en hylsa eller hylsa monteras.
Nyckelpunkt: Kapning i längd är inte bara en skäroperation; den bygger den dimensionella grunden för hela stållinan.
Varför exakt skärning till längd är avgörande för säkerhet och kostnad
Längdnoggrannheten påverkar direkt belastningsvinkeln på en lyftsele. En sele som är 10 mm för lång eller för kort på ett ben skapar en ojämn lastfördelning. I en tvåbenssele kan detta öka spänningen i ett ben utöver dess nominella kapacitet. Detta är inte en kosmetisk fråga; det är en lyftsäkerhetsfråga.
Vid tillverkning orsakar felaktiga längder dyrt omarbete. Om ett rep skärs för långt kan det vara omöjligt att trimma det efter smidning utan att skada beslaget. Om den är för kort blir hela biten skrot. Över ett år kan dessa förluster vara betydande för en OEM-leverantör eller en grossist som hanterar många batchorder.
Upprepade längder förbättrar också produktiviteten. När varje skuren bit anländer till pressstationen med samma mått, kan operatören sätta upp pressen en gång och bearbeta alla bitar snabbt. Detta är särskilt viktigt för högvolymproduktion.
Slutligen kräver granskade kvalitetssystem ofta spårbarhet. En välkörd linje från klipp till längd registrerar nominella längder, uppmätta längder och batchnummer, vilket stöder överensstämmelse med standarder som ASME B30.9 eller EN 13414.
Slutsats: Noggrann klippning till längd förhindrar för tidigt strängbrott, minskar skrot och möjliggör repeterbar montering.
Processen för klippning av stållinan steg för steg
En tillförlitlig klipp-till-längd operation följer en sekvens som skyddar repet och stödjer senare avslutningar. Den exakta ordningen kan variera, men kärnstegen förblir desamma.
- Mätning och utfodring: Stållinan dras från en spole eller rulle genom ett mäthjul eller lasersensor. En räknare registrerar längden och stoppar matningen vid målvärdet. Detta tar bort behovet av att markera varje rep manuellt.
- Klippning av repet: Klippenheten kan använda en såg, en slipskiva eller ett hydrauliskt blad. En dedikerad skär- och avsmalningsmaskin kombinerar skärningen med en avsmalningsoperation. Mekanisk skärning är att föredra för rena ändar utan överdriven värmeskada.
- Glödgning eller avsmalning av ändarna: Efter kapning måste ändtrådarna smältas eller avsmalna så att de inte lossnar när beslaget pressas. En maskin för kapning och avsmalning av stållinor som RDQ1012 värmer upp änden lokalt och bildar en slät konformad spets. Detta steg är viktigt innan du drar repet genom en hylsa eller sätter in det i en hylsa.
- Svängning av ändbeslaget: Den färdiga repänden placeras inuti en aluminium- eller stålhylsa och en hydraulpress applicerar högt radiellt tryck. Pressen klämmer in hylsan i repsträngarna, vilket skapar en stark mekanisk fog. Smidningskraften måste matcha hylsan, repets diameter och konstruktionen.
- Slutbesiktning: Den krympta hylsan kontrolleras med en go/no-go-mätare. Den totala längden verifieras medan repet är under lätt spänning. Alla delar som inte är specificerade avvisas innan de packas.
 RDQ-1012 trådkapnings- och avsmalningsmaskin för exakt ändförberedelse Denna maskin smälter repändar till snygga koniska eller spiralformer, vilket gör övergången till smidning smidigare. Den passar hiss-, gruv- och kranlinor inom ett område med fast diameter utan delar. Visa produkt →
Skärnings- och avsmalningsstadiet är där många verkstäder misslyckas. En enkel vinkelslip lämnar en grov ände som är svår att mata in i en hylsa. Genom att använda en maskin utformad för skärning och avsmalning kan du göra nästa sänksteg mycket mer konsekvent.
Nyckel takeaway: Ordningen på verksamheten har betydelse. Om du hoppar över slutförberedelser kan pressen inte ge en tillförlitlig avslutning.
Att välja rätt skär-till-längd utrustning
För att bygga en tillförlitlig klipp-till-längd linje måste du tänka bortom skärverktyget. Nyckelkomponenterna är ett avspolnings- eller utbetalningssystem, en mätanordning, en skär- och avsmalningsmaskin och en hydraulisk presspress. Om du köper dem separat måste du se till att de fungerar tillsammans. Om du köper från en tillverkare är kompatibiliteten redan löst.
Tabellen nedan ger en snabb jämförelse av de huvudsakliga maskintyperna som används i en stålverkstad.
| Maskintyp | Huvudfunktion | Typisk utgång |
|---|---|---|
| Kap- och avsmalningsmaskin | Kapar rep och smälter ihop spetsen | Ren, avsmalnande repände redo för smidning |
| Glödgnings- och avsmalningsmaskin | Glödgning slutar och bildar avsmalnande | Avspänningsavlastad, avsmalnande ände för höghållfasta sammansättningar |
| Hydraulisk presspress | Pressar ärmar och hylsor på rep | Färdig avslutning med kontrollerad kompression |
| Mät- och utbetalningsutrustning | Matar och mäter rep från spole | Konsekventa klipplängder med minimal operatörsinsats |
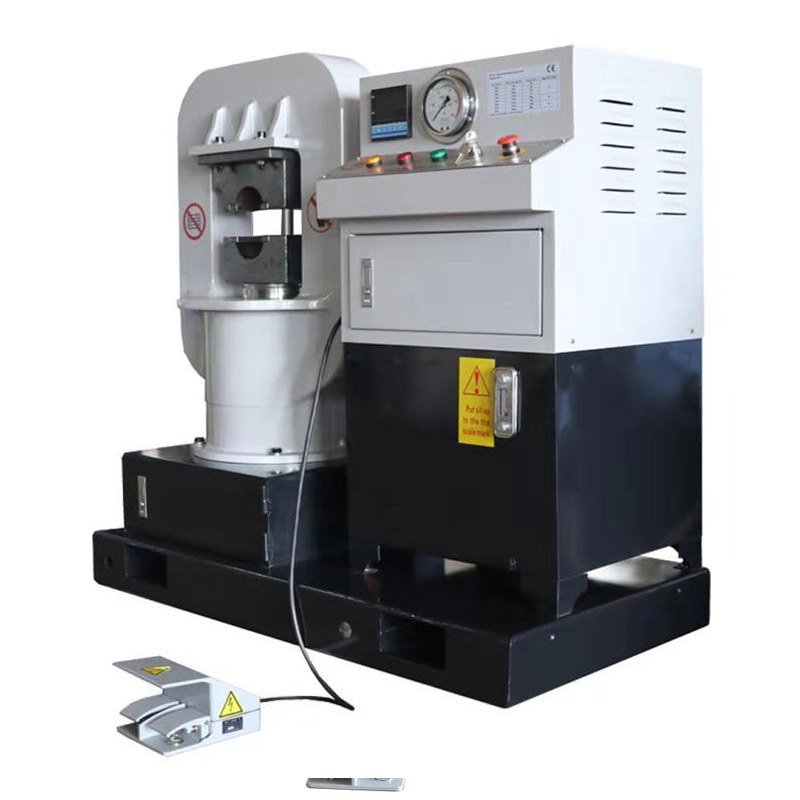 GT-200 korgram ståltrådspress för hylsor med liten diameter Den här CE-certifierade pressen är idealisk för att pressa hylsor på rep från 2 till 24 mm. Den har en kompakt korgram, en kolv som kan stoppas i valfri position och enkel användning för konsekventa slingavslutningar. Visa produkt →
När du väljer en presspress, titta på maximal käftöppning, presskraft och kompatibilitet med dynan. Till exempel är en GT200 korg-rampress ofta tillräcklig för hylsor som används på 6x19 och 6x37 rep i vanliga diameterintervall. Pressen bör också erbjuda ett snabbt inflygningsslag och ett långsamt pressslag för att undvika att skada strängarna.
 Aluminiumhylsa eller hylsa enligt DIN3093 för pålitliga repavslutningar Denna DIN3093-kompatibla aluminiumhylsa matchar repdiametrar från 4 till 20 mm och ger en säker, korrosionsbeständig krimpning, vilket minskar risken för utdragning när den paras ihop med rätt pressform. Visa produkt →
Glöm inte beslagen. Aluminiumhylsor används i stor utsträckning vid tillverkning av längdslingar eftersom de deformeras under tryck och matchar repets kontur. Hylsans material, innerdiameter och väggtjocklek måste vara kompatibla med repet. Att använda en generisk hylsa med fel legering är en vanlig orsak till för tidig utdragning.
För ett komplett urval, granska sortiment av pressmaskiner för vajerhylsor för att bekräfta vilken modell som passar din maximala repdiameter och erforderlig presskraft.
Urvalsregel: Matcha skär-, avsmalnings- och pressutrustningen som ett system, inte som oberoende maskiner.
Vanliga klipp-till-längd misstag och hur man undviker dem
- Förlitar sig på manuell bandmätning: Handmarkering introducerar mänskliga fel, särskilt med långa rep. Använd ett mäthjul eller encoder på ett payoff-system.
- Ignorera repförlängning: Ett rep som är spänt kan sträcka sig något när det mäts och sedan fjädra tillbaka efter kapning. Mät vid en låg, reproducerbar spänning, eller använd en korrektionsfaktor för repkonstruktionen.
- Använder fel skärmetod: Värme från ett slipskiva kan skada kärnan och intilliggande strängar. För värmekänsliga linor, använd en hydraulisk sax eller en dedikerad skär- och avsmalningsmaskin med kontrollerad uppvärmning.
- Hoppa över slutförberedelser: Att klippa ett rep och lämna änden rå gör det svårt att smida och kan få hylsan att glida. Avsmalna eller fixera alltid änden innan du trycker in den i en hylsa.
- Välja en underdimensionerad press: En press med otillräckligt tonnage kan inte stänga hylsan helt, vilket resulterar i låg utdragskraft. Kontrollera presskraften mot hylsens erforderliga kompressionsbelastning.
- Inte verifiering efter den första biten: När det första skurna stycket är korrekt, antar operatörerna ofta att resten är korrekta. Kontrollera längden och mätaren igen efter varje batchbyte eller bladbyte.
Nyckelbudskap: De flesta avkortade defekter kommer från processkontroll, inte från själva repet.
Underhållstips för maskiner med skärning till längd
Längdklippta maskiner behöver regelbunden skötsel för att bibehålla noggrannheten. Lösa stansar, slitna blad och smutsiga hydraulventiler förändrar effekten.
Inspektera skärbladet eller skärkanten ofta. Ett matt blad ger en grov ände och kan deformera repet. För uppvärmda avsmalnande enheter, övervaka temperaturen och uppehållstiden. För hög temperatur kan smälta kärnan; för låg temperatur lämnar en svag avsmalning.
För hydrauliska pressar, kontrollera oljenivån, trycket och cylindertätningarna. Förorenad olja orsakar tryckspikar och oregelbunden pressning. Använd tillverkarens rekommenderade viskositet och bytesintervall.
Kalibrera även längdmätsystemet. Ett litet fel i kodarhjulets diameter kan ge ett ackumulerat fel på lång sikt. Rengör hjulet och kontrollera dess omkrets mot en testlängd minst en gång i veckan.
Följ hela underhållsföreskrifter för hydrauliska stålpressar för att undvika oplanerade driftstopp.
Kom ihåg: Förebyggande underhåll är billigare än att omarbeta en avvisad sats av selar.
Vanliga frågor om kapad stållina
Vad kapas till längd i stållina?Kapning till längd innebär att kapa stållina från en spole till en specificerad dimension med en kontrollerad tolerans. I praktiken inkluderar det att förbereda repänden så att den kan acceptera en sänkt hylsa eller hylsa. Resultatet är en monteringsfärdig del som används i slingar, fastsättningar eller konstruktionskablar. |
Vilken tolerans kan uppnås när man kapar stållinor till längd?En typisk tolerans är ±1 % av klipplängden för allmänt lyftselearbete. Många produktionsritningar använder ±5 mm för kortare stycken. Avancerade applikationer kan kräva hårdare kontroll, vilket vanligtvis kräver ett precisionsmäthjul, en stabil utdelningsspänning och en kalibrerad skärmaskin. |
Krävs glödgning innan du sänker ett avskuret rep?Glödgning krävs inte alltid, men någon form av slutförberedelse är det. Att avsmalna eller smälta ihop repänden förhindrar att trådarna sprids och gör det lättare att trycka in repet i en hylsa. Glödgning minskar också hårdheten och hjälper hylsan att bita jämnare, vilket är värdefullt för höghållfasta sammansättningar. |
Kan en manuell kapskiva användas för längdklippning?En manuell kapskiva kan fungera för enkla reparationsarbeten, men den rekommenderas inte för tillverkning av skär till längdarbete. Den producerar inkonsekventa ändar, skapar värmeskador och beror mycket på operatörens skicklighet. En dedikerad trådkapnings- och avsmalningsmaskin ger repeterbar längd, rena ändar och en förberedd avsmalning för nästa stukningssteg. |
Hur väljer jag rätt hydraulisk presspress för längdslingar?Välj en press baserat på repets diameter, hylsdimensioner och erforderlig utdragskraft. Kontrollera käftöppningen, presskraften, kompatibilitet med formverktyg och cykelhastighet. En korgpress som GT200 är en praktisk utgångspunkt för många 6x19 och 6x37 vajerkonstruktioner. Om du även tillverkar uttag kan en större modell behövas. |
Sista FAQ-anmärkning: Bra svar på frågor om klippning till längd kommer alltid tillbaka till konsekvent mätning, kontrollerad skärning och verifierad smidning.
Tillverkning av stållinor i längd är inte ett enda maskinbeslut. Det är ett system som kopplar samman mätning, kapning, slutförberedelse, smidning och inspektion. Att välja rätt utrustning för varje steg, och hålla den utrustningen under kontroll, gör det möjligt för en tillverkare, leverantör eller grossist att leverera säkra, konsekventa sammanställningar.
Oavsett om du driver en liten riggverkstad eller en stor kabelmonteringsanläggning, börja med en pålitlig skär- och avsmalningsmaskin, koppla ihop den med en hydraulpress av rätt storlek och använd certifierade aluminium- eller stålhylsor. Den kombinationen ger dig den repeterbarhet som klipp till längdarbete kräver.
Sista tanke: Investera lika mycket i processkontroll som i maskinvara, så kommer din klippning till längd att hålla sig inom toleransen i flera år.
VÅRA PRODUKTER
Rekommenderade produkter
Nyheter
-
-
Tolv millimeter stålrep, en 4,5 meter färdig sele och ett 10 mm fel vid snittet. Det är den sekvens som många selebutiker möter på en måndagsmorgon: ögat landar inte där ritningen säger att det ...
READ MORE -
Föreställ dig en verkstad som precis har vunnit ett kontrakt för att tillverka 120 identiska vajerslingar, var och en 3,75 meter lång med en sänkt aluminiumhylsa i ena änden. Operatören sätter u...
READ MORE -
Ett lindningshuvud är den roterande enheten som tar emot vajer, glödgade trådändar eller valstråd och formar den till en hårt kontrollerad spiralspole. För tillverkare som tillverkar linslingor,...
READ MORE -
En stållinsprocessor i Sydostasien avvisade nyligen nästan 30 procent av en glödgad batch eftersom spolarna hade fastnat i varandra och de yttre skikten var repade bortom reparation. Ugnsprofile...
READ MORE
Håll kontakten med Xingtai.

Om du behöver anpassad hydraulisk utrustning eller teknisk konsultation, vänligen kontakta gärna Xingtais sälj- och teknikteam.
Snabblänkar
Produktkategori
Kontakta oss
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 3 Longgang Road, Gaogang Port Street, Taizhou City, Kina.
Upphovsrätt © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Alla rättigheter reserverade. Anpassade tillverkare av hydrauliska maskiner Grossist stålrep swagers Factory

